

Fermer
Choisissez votre site
Global
Médias sociaux
Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-08-23 origine:Propulsé


La surgélation industrielle fonctionne dans un seuil thermodynamique strict, allant généralement de -30°C à -60°C. Forcer les équipements de réfrigération standards à respecter ces paramètres extrêmes entraîne une énorme pénalité énergétique. La compression en un seul étage peine à des taux de pression élevés. Cela entraîne une baisse importante du rendement volumétrique, des pics dangereux de températures de refoulement et une usure mécanique accélérée. Lorsque les températures d’évaporation chutent, les limites physiques des compresseurs standards deviennent un goulot d’étranglement pour le fonctionnement des installations.
Le compresseur à vis à deux étages constitue la réponse technique à ces applications à grande levée. En divisant la charge de travail de compression en deux phases distinctes, cette architecture atténue les contraintes thermiques et mécaniques qui détruisent les équipements conventionnels. Cette évaluation technique couvre ses avantages mécaniques, d'intégration du système et opérationnels par rapport aux stratégies de réfrigération alternatives. Les exploitants d’installations et les ingénieurs en réfrigération doivent comprendre ces dynamiques pour maintenir des capacités de surgélation fiables et continues.
Efficacité à des taux de pression élevés : La division du cycle de compression en deux étapes réduit considérablement la différence de pression par étape, maintenant ainsi une efficacité volumétrique élevée dans les applications de surgélation.
Gestion thermique : le refroidissement intermédiaire (souvent via une injection de liquide ou un économiseur) empêche le lubrifiant et le réfrigérant de se dégrader sous la chaleur élevée d'une compression extrême.
Complexité du système et retour sur investissement : alors qu'un compresseur à vis à deux étages introduit des rotors, un boîtier en fer et des composants supplémentaires, les économies d'énergie réalisées dans les opérations à basse température compensent généralement les dépenses d'investissement initiales plus élevées.
Flexibilité architecturale : les installations de surgélation modernes doivent évaluer des configurations spécifiques, telles que le compresseur à vis semi-hermétique à deux étages, pour équilibrer l'encombrement, la prévention des fuites et l'accessibilité à la maintenance.
Les applications de surgélation, notamment les surgélateurs et les entrepôts frigorifiques pharmaceutiques, exigent des températures d"évaporation exceptionnellement basses. Pendant ce temps, les températures de condensation restent liées aux conditions environnementales ambiantes. Ce vaste différentiel de température crée un énorme écart de pression que le système de réfrigération doit combler. Les compresseurs à un étage sont confrontés à des limites opérationnelles physiques lorsqu"ils tentent de combler cet écart en un seul passage.
Des taux de compression élevés dégradent considérablement les performances des compresseurs à un étage. Le taux de compression représente la différence entre la pression d"aspiration et la pression de refoulement. Lorsque ce rapport dépasse 10:1, les sollicitations mécaniques du compresseur se multiplient. Le moteur consomme un courant excessif, les composants internes sont soumis à des contraintes extrêmes et l’efficacité globale du cycle de réfrigération s’effondre. Les unités à un étage ne peuvent tout simplement pas déplacer suffisamment de masse de réfrigérant à ces rapports élevés pour maintenir des températures de congélation stables. La géométrie physique des rotors ne peut pas piéger et comprimer efficacement le gaz de faible densité sans un apport d’énergie massif.
Une chaleur excessive de décharge présente de graves risques physiques pour le système. À mesure que le taux de compression augmente, la température du gaz réfrigérant évacué augmente dangereusement. Cette chaleur extrême détruit l’huile du compresseur. Le lubrifiant perd sa viscosité et ne parvient plus à protéger les roulements et les profils du rotor. La perte de pouvoir lubrifiant entraîne directement un contact métal sur métal, une défaillance prématurée des roulements et des grippages catastrophiques du compresseur. La dégradation thermique crée également des boues et de l"acide dans le circuit réfrigérant, encrassant les échangeurs de chaleur et les détendeurs. Les techniciens trouvent souvent des dépôts d"huile carbonisée sur les soupapes de décharge des machines mono-étagées surchargées.
L"efficacité volumétrique diminue de façon exponentielle dans les systèmes à un étage à basse température. Ce phénomène s’enracine dans la physique de la réexpansion. Chaque compresseur a un petit volume libre à la fin de la course de compression. Le gaz à haute pression emprisonné dans ce volume libre se dilate à nouveau lors de la course d"aspiration suivante. Aux rapports de pression extrêmes, ce gaz de réexpansion occupe une partie importante de la chambre de compression. Cela prive le système de capacité de débit massique, empêchant ainsi le nouveau gaz aspiré de pénétrer dans le compresseur. Le système fonctionne en continu mais ne parvient pas à fournir la capacité de refroidissement requise.
Lorsque les systèmes à un étage sont poussés au-delà de leurs limites de conception dans les applications de surgélation, les opérateurs observent généralement une séquence spécifique de défaillances mécaniques :
Panne du lubrifiant : les températures de décharge dépassent 120 °C, ce qui fait que l'huile synthétique ou minérale perd la résistance de son film et commence à se carboniser.
Usure des roulements : sans lubrification appropriée, les butées absorbent les frottements mécaniques bruts, entraînant une usure rapide de la cage et une dégradation des rouleaux.
Déflexion du rotor : La différence de pression extrême écarte les rotors, les faisant racler contre le boîtier en fonte et endommager de manière permanente les profils internes.
Brûlage du moteur : le moteur électrique surchauffe lorsqu'il tente de surmonter l'énorme différence de pression, ce qui finit par faire fondre l'isolation du stator et provoquer un court-circuit.
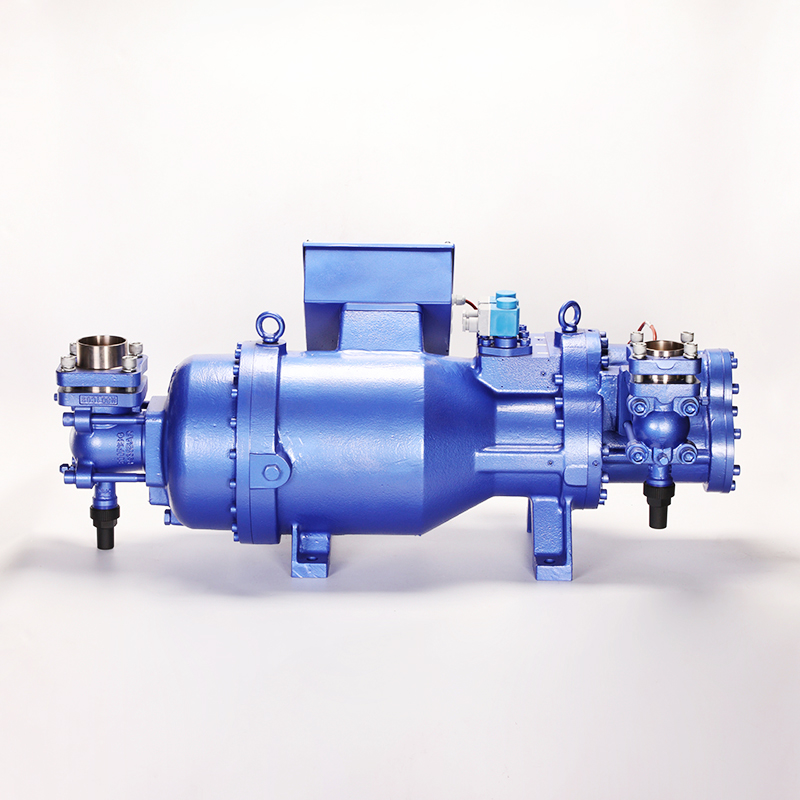
Le mécanisme à vis rotatif de base repose sur un principe volumétrique simple mais très efficace. Le gaz réfrigérant pénètre dans une chambre formée entre les filetages de deux rotors engrenés. À mesure que les rotors tournent, cette chambre diminue de taille et s"éloigne de l"orifice d"aspiration. La réduction continue du volume augmente progressivement la pression du gaz. Une fois que la chambre atteint l’orifice de décharge, le gaz sous haute pression sort du compresseur. Cette méthode de déplacement positif garantit un mouvement fiable du gaz quelle que soit la contre-pression du système.
Les vis contrarotatives conçues avec précision fournissent un approvisionnement constant et continu en gaz réfrigérant comprimé. Contrairement aux compresseurs alternatifs qui reposent sur des pistons et des vannes, les compresseurs à vis fonctionnent sans pulsation. L"engrènement lisse et continu des rotors hélicoïdaux élimine les pics de pression dommageables et les vibrations courantes dans les systèmes à pistons. Cette distribution sans pulsation protège la tuyauterie en aval, réduit les niveaux de bruit et prolonge la durée de vie opérationnelle de l"ensemble du circuit de réfrigération. Les rotors présentent généralement un profil asymétrique, tel qu"une combinaison à 5/6 ou 4/5 lobes, qui maximise le volume de gaz piégé tout en minimisant les chemins de fuite.
Le cycle de compression en deux étapes modifie fondamentalement la façon dont le système gère les applications à forte portance. Le premier étage, appelé étage basse pression ou étage de surpression, aspire le gaz aspiré de faible densité et le comprime partiellement. Ce gaz à pression intermédiaire alimente ensuite directement le deuxième étage, ou étage haute pression. La deuxième étape termine le cycle de compression, élevant le gaz jusqu"à la pression de décharge finale requise pour la condensation. En divisant le travail, aucune des deux étapes n’opère en dehors de son enveloppe thermodynamique optimale. L"étage de surpression gère un volume élevé à basse pression, tandis que l"étage supérieur gère un faible volume à haute pression.
Les configurations physiques influencent fortement l’empreinte du système et l’efficacité interne. Le design dessus/dessous s’impose comme un aménagement courant et très efficace. Dans cette configuration, l"étage haute pression se trouve directement au-dessus ou à côté de l"étage basse pression dans un boîtier unifié en fonte. Cette configuration optimise l’empreinte physique, économisant ainsi un espace précieux dans la salle des machines. Il facilite également un acheminement interne efficace du gaz réfrigérant entre les étages bas et haut, minimisant ainsi les chutes de pression et la complexité de la tuyauterie interne. Les passages de gaz internes sont coulés directement dans le boîtier, éliminant ainsi le besoin de tuyaux de croisement externes qui peuvent fuir ou vibrer.
Le refroidissement intermédiaire joue un rôle primordial dans le maintien de la stabilité du système. La compression du gaz génère de la chaleur. Sans intervention, le gaz à pression intermédiaire entrant dans le deuxième étage serait trop chaud, ce qui entraînerait un dépassement de la température de décharge finale des limites de sécurité. Les systèmes utilisent un rideau de lubrifiant injecté ou un circuit économiseur de sous-refroidissement pour évacuer la chaleur entre les étages. Un économiseur fait clignoter une petite quantité de réfrigérant liquide pour refroidir la conduite de liquide principale, alimentant ainsi la vapeur résultante dans l"orifice intermédiaire. Ce processus abaisse considérablement la température de refoulement et augmente la différence d"enthalpie dans l"évaporateur, augmentant ainsi la capacité de refroidissement globale.
La répartition de la charge de compression sur deux ensembles de rotors modifie fondamentalement la dynamique mécanique de la machine. Il réduit la différence de pression sur chaque ensemble de rotors individuel. Ce différentiel inférieur minimise les charges de poussée sur les roulements, réduit la déflexion du rotor et réduit les vibrations mécaniques internes. L"équilibrage de charge garantit qu"aucun des deux étages ne fonctionne au point de fatigue structurelle, prolongeant ainsi considérablement la durée de vie opérationnelle du compresseur.
Charges de poussée réduites : des différences de pression plus faibles signifient que les roulements à contact oblique absorbent moins de force axiale, évitant ainsi une défaillance prématurée de la cage.
Profils de rotor optimisés : les rotors à étage bas sont découpés spécifiquement pour un débit volumétrique élevé, tandis que les rotors à étage élevé sont découpés pour une étanchéité à haute pression.
Viscosité stable de l'huile : en maintenant les températures de décharge bien en dessous du point de décomposition de l'huile, le lubrifiant maintient son film protecteur sur toutes les pièces mobiles.
Les exigences des installations dictent l’architecture spécifique du compresseur nécessaire à la surgélation. Les ingénieurs doivent évaluer les contraintes d’encombrement, les réglementations environnementales, les capacités de maintenance et les conditions ambiantes lors de la sélection des équipements. La comparaison de modèles de compresseurs spécifiques en fonction de ces dimensions garantit que le système final est conforme aux objectifs opérationnels. Vous ne pouvez pas simplement abandonner un compresseur commercial standard dans une application industrielle de surgélation et espérer qu’il survive.
Le choix entre un compresseur à vis semi-hermétique à deux étages et une conception à entraînement ouvert a un impact sur la fiabilité à long terme. Une conception semi-hermétique enferme à la fois le moteur électrique et le compresseur dans un seul boîtier en fonte scellé. Cette architecture élimine complètement le besoin d’un joint d’arbre externe. Les joints d’arbre représentent le point de fuite de réfrigérant le plus courant dans les compresseurs à entraînement ouvert. L'élimination de ce joint rend la conception semi-hermétique idéale pour une conformité environnementale stricte et des réfrigérants spécifiques comme l'ammoniac ou le CO2. Le moteur interne s'appuie sur le gaz d'aspiration froid pour le refroidissement, garantissant des températures de moteur stables même sous de lourdes charges.
Les systèmes à entraînement ouvert offrent différents avantages en termes d"accessibilité à la maintenance. Le moteur étant situé à l"extérieur du boîtier du compresseur, les techniciens peuvent entretenir ou remplacer le moteur sans ouvrir le circuit réfrigérant. Cependant, les systèmes à entraînement ouvert nécessitent un refroidissement externe du moteur et un alignement précis de l"arbre. Le risque constant d’usure des joints d’arbre nécessite une surveillance rigoureuse pour éviter les fuites de réfrigérant et les amendes environnementales. Un mauvais alignement entre le moteur et l’arbre du compresseur détruira l’accouplement et le joint d’arbre en quelques semaines de fonctionnement.
L'intégration dans un refroidisseur à vis basse température nécessite une adaptation minutieuse des composants. Le compresseur fonctionne comme le cœur du refroidisseur monobloc, dictant le débit volumétrique et le dimensionnement requis des évaporateurs et des condenseurs. Un ensemble refroidisseur correctement adapté garantit que les échangeurs de chaleur peuvent gérer le débit massique spécifique généré par le compresseur à deux étages. Les évaporateurs sous-dimensionnés affameront le compresseur, tandis que les condenseurs sous-dimensionnés augmenteront les pressions de refoulement et annuleront les gains d'efficacité de la conception à deux étages. Les détendeurs doivent également être dimensionnés pour traiter le liquide sous-refroidi provenant du circuit économiseur.
Les stratégies de rejet de chaleur ont un impact direct sur le taux de compression total. Les ingénieurs doivent évaluer soigneusement le fluide de condensation. Les systèmes refroidis par air dépendent de l’air ambiant pour rejeter la chaleur, ce qui les rend sensibles aux températures estivales élevées. En revanche, une configuration de refroidisseur à vis refroidie à l'eau utilise des tours de refroidissement ou des refroidisseurs de fluide. Les systèmes refroidis par eau offrent généralement des températures de condensation nettement plus basses et plus stables. L'abaissement de la température de condensation réduit le rapport de pression total que le compresseur doit surmonter, améliorant ainsi l'efficacité et la capacité du système à deux étages. Les condenseurs refroidis par eau permettent également un contrôle plus strict de la pression de refoulement pendant le fonctionnement hivernal.
Comparaison de l"architecture du compresseur
Fonctionnalité | Conception semi-hermétique | Conception à disque ouvert |
|---|---|---|
Emplacement du moteur | Interne, scellé dans le boîtier du compresseur | Externe, couplé à l"arbre du compresseur |
Risque de fuite | Extrêmement faible (pas de joint d"arbre externe) | Modéré à élevé (dépend de l"intégrité du joint d"arbre) |
Refroidissement du moteur | Refroidi par aspiration de gaz réfrigérant | Refroidi par air ou par liquide en externe |
Accès à la maintenance | Nécessite l"ouverture du circuit réfrigérant pour la réparation du moteur | Le moteur peut être entretenu sans ouvrir le circuit de gaz |
Empreinte | Conception compacte et intégrée | Encombrement plus important grâce au moteur externe et à l"accouplement |
La sélection d’un système de compression à deux étages nécessite une compréhension approfondie de la dynamique opérationnelle. Les gestionnaires d"installations doivent mettre en balance la complexité mécanique des systèmes à double rotor et les gains d"efficacité massifs obtenus à basse température. Comprendre ces compromis garantit que le système fonctionne de manière optimale dans différents profils de charge et conditions saisonnières. L’objectif est de maintenir une température d’évaporation stable indépendamment de ce qui se passe à l’extérieur de l’installation.
La densité énergétique et les variations saisonnières de la température ambiante influencent fortement les performances du système. Les pressions de condensation fluctuent en fonction de la température du fluide de refroidissement. Par temps froid, la densité accrue de l’air ambiant ou de l’eau de refroidissement nécessite moins d’énergie pour rejeter la chaleur. Un système en deux étapes est particulièrement capable de capitaliser sur ces changements saisonniers. En utilisant des entraînements à vitesse variable et des commandes avancées de vannes coulissantes, le système peut ajuster sa sortie pour correspondre aux pressions de condensation inférieures. Cette capacité permet à l"installation de maintenir des plages d"efficacité plus serrées et optimisées toute l"année, évitant ainsi le gaspillage d"énergie pendant les mois d"hiver. Le tiroir se déplace physiquement le long du profil du rotor, retardant le début de la compression et réduisant le volume de gaz emprisonné dans les filetages.
Les réalités de la maintenance diffèrent considérablement entre les systèmes à un étage et à deux étages. Un système à double rotor possède intrinsèquement plus de pièces mobiles, notamment des rotors, des roulements et une tuyauterie intermédiaire supplémentaires. Cependant, cette augmentation du nombre de composants ne se traduit pas automatiquement par des taux de défaillance plus élevés. La charge de compression étant divisée, les contraintes thermiques et mécaniques par étage diminuent considérablement. Les roulements supportent des charges de poussée inférieures. L"huile conserve sa viscosité grâce aux températures de décharge plus basses. Cette réduction du stress opérationnel allonge souvent le temps moyen entre pannes (MTBF). Les techniciens passeront moins de temps à remplacer l"huile dégradée et les roulements usés, à condition que le système fasse l"objet d"inspections de routine appropriées.
L"analyse des vibrations et l"échantillonnage d"huile deviennent des pratiques de maintenance standard pour ces systèmes avancés. Une analyse régulière de l’huile détecte l’usure microscopique du métal avant qu’une défaillance catastrophique des roulements ne se produise. La surveillance des signatures vibratoires sur les étages basse et haute pression permet aux techniciens d"identifier rapidement les problèmes de déséquilibre ou d"alignement du rotor. La mise en œuvre d’un programme de maintenance proactif maximise la durée de vie de l’équipement et garantit des opérations de surgélation ininterrompues.
Les opérateurs doivent mettre en œuvre les contrôles de routine suivants pour maintenir des performances optimales :
Vérification hebdomadaire du niveau d'huile : Vérifiez les voyants du séparateur d'huile et du réservoir pour garantir un volume de lubrification adéquat.
Enregistrement mensuel des vibrations : enregistrez la vitesse de vibration sur les boîtiers de roulements des sections du booster et de l'étage supérieur.
Échantillonnage d'huile trimestriel : prélevez un échantillon du circuit d'huile actif et testez l'humidité, l'indice d'acide et le nombre de particules.
Inspection annuelle des contacteurs : Inspectez les contacteurs électriques du centre de commande du moteur pour détecter toute piqûre ou accumulation de carbone causée par des courants de démarrage importants.
Le déploiement d’équipements de réfrigération avancés présente des défis d’ingénierie spécifiques. La reconnaissance de ces pièges lors des phases de spécification et d"installation évite les temps d"arrêt opérationnels. Les concepteurs de systèmes doivent prendre en compte la gestion de l"huile, les performances à charge partielle et la compatibilité des réfrigérants pour garantir un succès à long terme. Un système à deux étages mal mis en service tombera en panne aussi rapidement qu"un système à un étage surchargé.
La gestion du pétrole à basse température présente un obstacle important. La surgélation augmente considérablement la viscosité de l’huile. L’huile épaisse et froide a du mal à s’écouler à travers l’évaporateur et à retourner au compresseur. Un mauvais retour d"huile prive les roulements du compresseur de lubrification et recouvre l"intérieur des échangeurs de chaleur, réduisant considérablement l"efficacité du transfert de chaleur. Les stratégies d’atténuation comprennent l’installation de séparateurs d’hydrocarbures coalescents avancés sur la conduite de décharge pour récupérer le pétrole avant qu’il n’entre dans le système. Les réservoirs d"huile chauffés maintiennent une viscosité appropriée pendant les hors-cycles. Des contrôles précis de l"injection de liquide garantissent que l"huile reste suffisamment froide pour protéger le compresseur mais suffisamment chaude pour circuler librement dans le circuit. La pompe à huile doit générer suffisamment de pression différentielle pour forcer le lubrifiant dans les cavités des roulements à l"encontre de la pression interne du gaz.
Les performances à charge partielle risquent d’être inefficaces si elles ne sont pas correctement gérées. Les installations de surgélation fonctionnent rarement à 100 % de leur capacité à tout moment. Le chargement des produits, les baisses de température ambiante et les calendriers de production entraînent des demandes de gel fluctuantes. Faire fonctionner un compresseur à vitesse fixe à charge partielle gaspille d’énormes quantités d’énergie. L"intégration de variateurs de vitesse (VSD) permet au moteur du compresseur de ralentir, correspondant au débit massique exact requis par l"installation. De plus, le contrôle de la capacité par vanne coulissante modifie le volume interne de la chambre de compression, en contournant le gaz d"aspiration pour moduler en douceur la sortie de 100 % à 25 % sans arrêter la machine. L"automate doit coordonner la fréquence VSD et la position du tiroir pour éviter que le moteur ne cale à basse vitesse.
La sélection du réfrigérant dicte l’ensemble du cycle thermodynamique. La sélection de réfrigérants avec des courbes pression-température inappropriées pour une compression à deux étages entraîne une défaillance du système. Si le point d"ébullition du réfrigérant est trop élevé, le côté aspiration de l"étage basse pression peut tomber dans le vide. Le fonctionnement sous vide aspire de l"air et de l"humidité dans le système à travers des fuites microscopiques, détruisant l"huile du compresseur et provoquant une corrosion interne. Les ingénieurs doivent sélectionner des réfrigérants industriels, tels que l"ammoniac (R-717) ou des mélanges synthétiques spécifiques, qui maintiennent une pression positive à la température d"évaporation cible. Une sélection appropriée garantit un débit massique robuste et des pressions inter-étages stables.
Vérifiez la pression d'aspiration : assurez-vous que le réfrigérant sélectionné maintient au moins 2 psig à la température d'évaporation la plus basse prévue.
Vérifiez les caractéristiques de glissement : si vous utilisez un mélange synthétique, tenez compte du glissement de température dans le dimensionnement de l'évaporateur et du condenseur.
Compatibilité des matériaux : confirmez que tous les joints toriques, joints et matériaux d'isolation du moteur sont chimiquement compatibles avec la combinaison de réfrigérant et d'huile choisie.
Effectuez une analyse du profil de charge : cartographiez les demandes de congélation de pointe et hors pointe de votre installation pour déterminer la modulation exacte de la capacité requise du compresseur.
Évaluez les options de rejet de chaleur : évaluez votre climat local et la disponibilité de l'eau pour choisir entre un condenseur refroidi par air ou un système refroidi par eau pour des pressions de condensation optimales.
Spécifiez les composants de gestion de l'huile : exigez l'inclusion de séparateurs d'huile coalescents et de réservoirs chauffés dans la conception de votre équipement pour éviter les problèmes de viscosité à basse température.
Mettez en œuvre une surveillance proactive : installez des capteurs de vibrations et établissez une routine d'échantillonnage d'huile trimestrielle pour détecter l'usure mécanique avant qu'elle ne provoque une panne du système.
R : Il divise le taux de compression en deux étapes, abaissant considérablement les températures de décharge, réduisant les contraintes mécaniques et maintenant une efficacité volumétrique élevée dans les applications à basse température. Cela empêche la dégradation de l"huile et prolonge la durée de vie opérationnelle des roulements internes et des rotors.
R : Une compression en deux étapes est généralement recommandée lorsque les températures d"évaporation descendent en dessous de -30 °C (-22 °F). À ces températures extrêmes, les systèmes à un étage deviennent très inefficaces, perdent leur capacité de débit massique et sont sujets à de graves surchauffes et pannes mécaniques.
R : En enfermant à la fois le moteur électrique et le compresseur dans un seul boîtier en fonte scellé, cela élimine le besoin d’un joint d’arbre externe. Le joint d’arbre est le point de fuite le plus courant dans les compresseurs à entraînement ouvert, ce qui rend la conception semi-hermétique hautement sécurisée.
R : Il s"agit du processus de refroidissement du gaz comprimé entre le premier et le deuxième étage. Ceci est souvent réalisé en utilisant un rideau injecté de réfrigérant liquide ou un économiseur de sous-refroidissement. Il empêche la surchauffe du deuxième étage et améliore l’efficacité globale du cycle.
R : Les refroidisseurs refroidis par eau offrent généralement des températures de condensation plus basses et plus stables que les unités refroidies par air. Cela réduit le rapport de pression global que le compresseur doit surmonter, améliorant ainsi l"efficacité et la capacité de refroidissement du système à deux étages.
R : Bien qu"ils possèdent davantage de composants internes, tels que deux ensembles de rotors, la charge thermique et mécanique réduite sur chaque étage entraîne souvent moins d"usure. Cette contrainte réduite peut potentiellement prolonger la durée de vie des roulements et des lubrifiants par rapport à une unité à un étage surchargée.
R : Oui, lorsqu"ils sont équipés de vannes coulissantes internes ou de variateurs de vitesse (VSD), ils peuvent moduler en douceur la capacité pour correspondre exactement à la charge de refroidissement. Cela évite le gaspillage d’énergie et élimine les cycles courts rapides pendant les périodes de faible demande de gel.


